层压与钻孔工艺
层压与钻孔工艺
内层芯板完成后,需要把它夹在铜箔之间压合成一块完整的多层板——这就是层压;随后在板上钻出贯通各层的导通孔,为后续孔金属化做准备。本篇覆盖 B 段工序的全部六个步骤。
工序流程总览
Section titled “工序流程总览”层压与钻孔工序链棕化 → 铆合 → 叠板 → 压合 → 后处理 → 钻孔 │ │ │ │ │ └─ 钻出层间导通孔 │ │ │ │ └─ 磨边/打靶/铣边,出工具孔 │ │ │ └─ 热压成型(牛皮纸+钢板承载) │ │ └─ 铜箔+半固化片+芯板叠合 │ └─ 铆钉固定多张内层板 └─ 铜面粗化,与树脂结合目的(三个层面):
- 粗化铜面,增加与树脂接触表面积
- 增加铜面对流动树脂的湿润性
- 使铜面钝化,避免发生不良反应
主要物料:棕化液 MS100。
注意:棕化膜很薄,极易发生擦花,操作时需特别注意操作手势。棕化质量直接决定层压后铜面与树脂的结合力——擦花处就是未来的分层隐患。
目的:利用铆钉将多张内层板钉在一起,避免后续加工时产生层间滑移(四层板不需铆钉,层数更多时才使用)。
主要物料:铆钉、半固化片(P/P)。
半固化片(Prepreg,P/P) 是层压的”胶水”,由树脂与玻璃纤维布组成:
- 按玻璃布种类可分为 106、1080、3313、2116、7628 等规格
- 按树脂交联状况分为三类:
- A 阶:完全未固化
- B 阶:半固化(生产中使用的是 B 阶状态的 P/P)
- C 阶:完全固化
层压的原理正是:B 阶树脂在高温高压下流动、填充、固化——把各层粘成一体。
目的:将预叠合好的板叠成待压多层板形式。
主要物料:铜箔、半固化片、内层芯板。电镀铜箔按厚度可分为:
| 代号 | 厚度 | 俗称 |
|---|---|---|
| T | 12 μm | 1/3 oz |
| H | 18 μm | 1/2 oz |
| 1 | 35 μm | 1 oz |
| 2 | 70 μm | 2 oz |
叠板顺序(铜箔-半固化片-芯板-半固化片-铜箔……)决定了最终层序,操作中需严格按工程叠构执行。
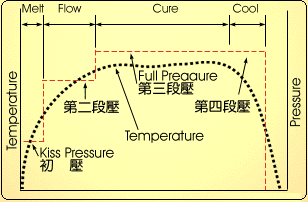
目的:通过热压方式将叠合板压成多层板。
主要辅料:牛皮纸、钢板、承载盘。
压合时,叠合好的板被夹在钢板之间、以牛皮纸做传压缓冲,由热板施加温度与压力。可多层叠合同时压合,产能因此得以放大——这也是“承载盘”存在的意义。
05 后处理
Section titled “05 后处理”目的:对层压后的板进行磨边、打靶、铣边等初步外形处理,以满足后工序品质控制要求,并提供后工序加工用的工具孔。
主要物料:钻头、铣刀。
“打靶”即靶标钻孔——为后续所有对位工序(钻孔、曝光、外形)提供统一的基准系。
目的:在板面上钻出层与层之间线路连接的导通孔。
主要物料与作用:
- 钻头:由碳化钨、钴及有机粘着剂组合而成,是切削核心
- 盖板(铝片):
- 钻头定位
- 散热
- 减少孔口毛头(毛刺)
- 防止压力脚压伤板面
- 垫板(复合板,出口侧的垫木板):
- 保护钻机台面
- 防止出口侧毛头
- 降低钻针温度
- 清洁钻针沟槽中的胶渣
钻孔质量(孔壁光洁度、孔位精度)直接影响后续孔金属化的良率——孔壁粗糙或胶渣残留都会导致镀铜不连续。
- 层压 = 铜箔 + 半固化片(B 阶树脂)+ 内层芯板的热压固化,棕化与铆合是两大质量前提
- 叠板的铜箔厚度代号(T/H/1/2)会出现在日常设计沟通中,值得记住
- 钻孔的”盖板 + 垫板”体系解决定位、散热与毛刺三大问题
- 至此后处理靶标孔建立全流程基准,为孔金属化铺路
下一篇进入孔金属化:让绝缘的孔壁”长出”铜来,实现真正的层间电气导通。
我们提供 ESP32 ODM 定制设计与制造服务。从原型到量产——编写这套教程的团队,可以和你一起实现。
联系我们 →